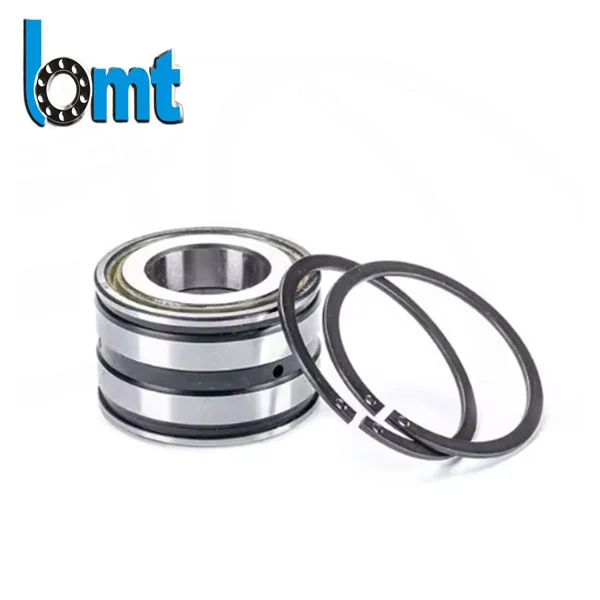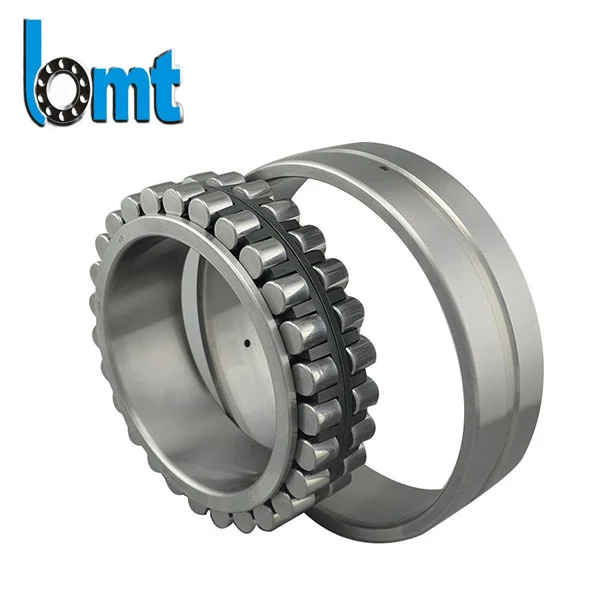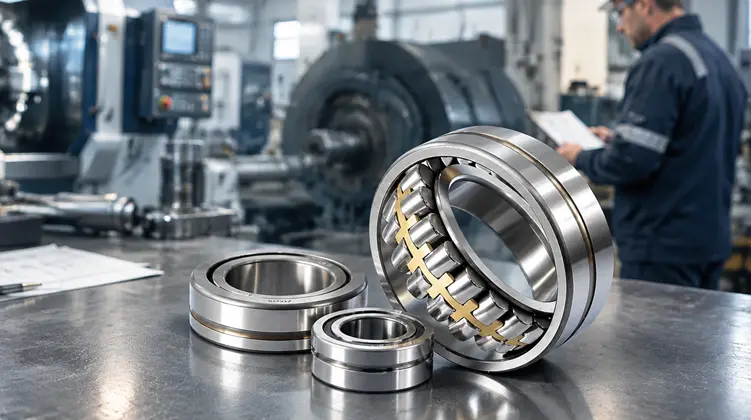
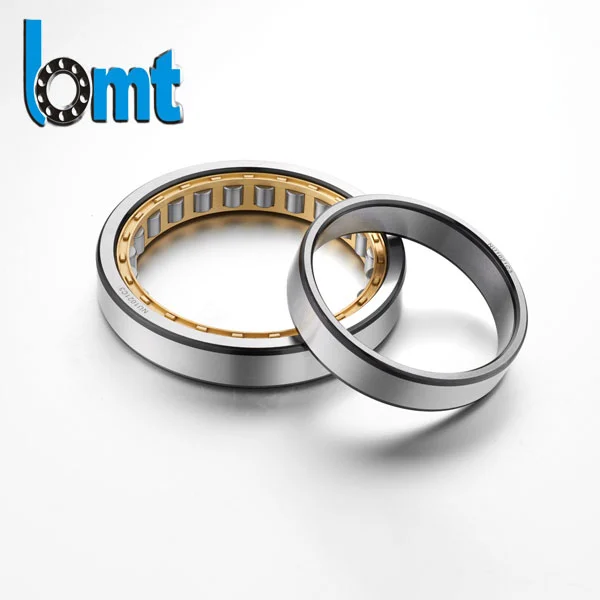
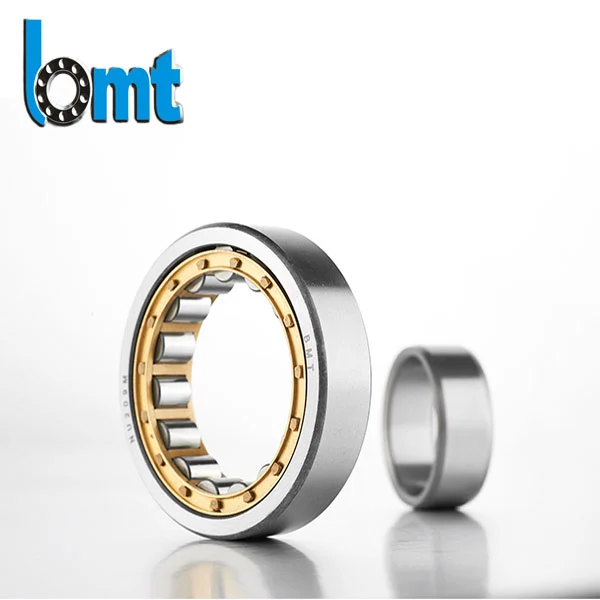
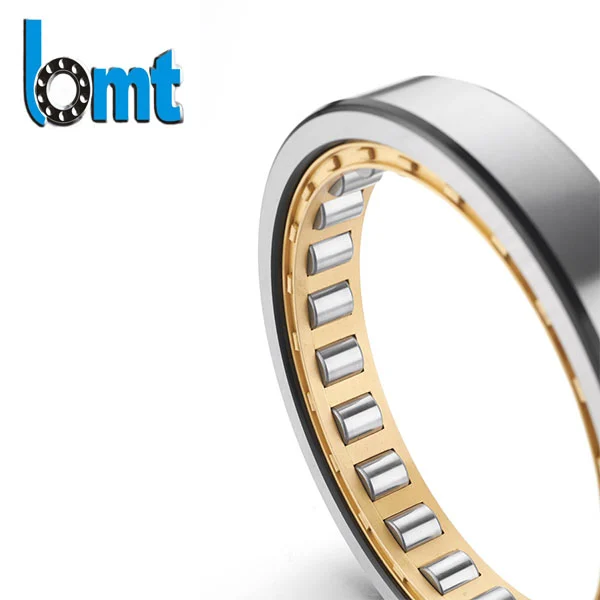
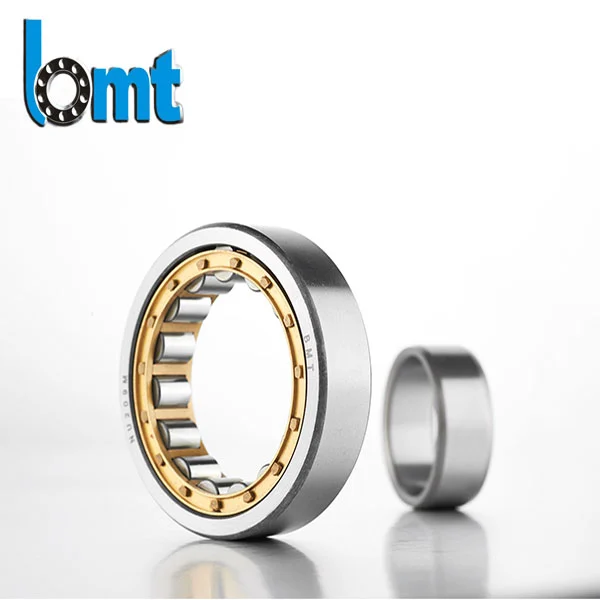
Az egysoros hengergörgős csapágyakat elsősorban radiális terhelések hordozására tervezték. Hengeres görgőik nagyobb érintkezési felületet biztosítanak, mint a pontérintkező gördülőelemek, így ez a csapágyszerkezet alkalmas olyan alkalmazásokra, ahol fontos a radiális teherbírás és a merevség.
A BMT által szállított NU sorozat a méretek széles skáláját fedi le, a 20 mm-es furatú NU 2204-től a 300 mm-es furatú NU 2276-ig. A specifikációk emellett megadják a dinamikus és statikus radiális terhelési értékeket, a zsír- és olajkorlátozási sebességeket, a méreteket és a teherbírást minden modellhez. Ez lehetővé teszi a mérnökök számára, hogy értékeljék a csapágyat a tényleges tengelyméretek, a háztér, a terhelési követelmények és a működési sebesség szerint.
Ipari berendezéseknél a csapágyat nem szabad csak a furatátmérő alapján kiválasztani. A radiális terhelés, a forgási sebesség, a kenési mód, a tengely és a ház illesztései, az üzemi hőmérséklet és a beépítési feltételek egyaránt befolyásolják a végső specifikációt. A BMT támogatja az ügyfeleket mind a szabványos csapágyválasztással, mind az OEM-alkalmazások testreszabott követelményeivel.
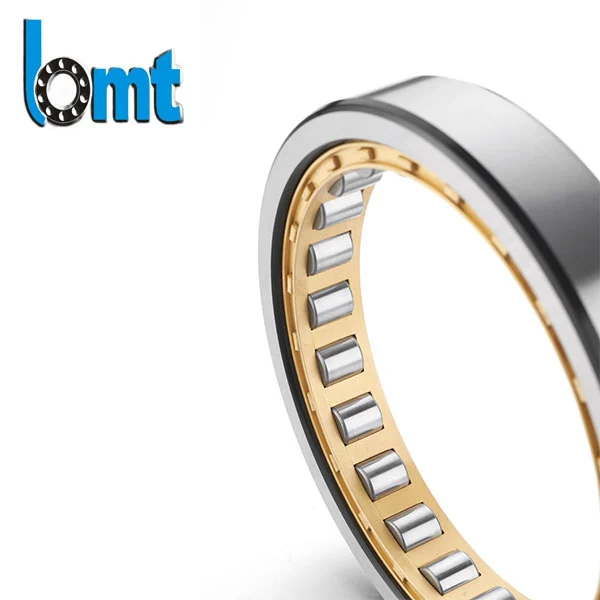
|
Csapágy modell |
d (mm) |
d1 (mm) |
D (mm) |
H (mm) |
Cr dinamikus radiális (kN) |
C0r statikus radiális (kN) |
Sebességkorlátozó zsír (rpm) |
Olajkorlátozási sebesség (rpm) |
Súly (kg) |
|
NU 2204 |
20 |
28 |
47 |
18 |
19 |
19.5 |
14 000 |
17 000 |
0.12 |
|
NU 2205 |
25 |
34 |
52 |
18 |
23 |
25.5 |
12 000 |
15 000 |
0.14 |
|
NU 2206 |
30 |
39 |
62 |
20 |
28 |
31.5 |
11 000 |
13 000 |
0.20 |
|
NU 2207 |
35 |
45 |
72 |
23 |
35 |
39.5 |
10 000 |
12 000 |
0.28 |
|
NU 2208 |
40 |
51 |
80 |
23 |
41 |
46.5 |
9500 |
11 000 |
0.34 |
|
NU 2209 |
45 |
56 |
85 |
23 |
47 |
54 |
8500 |
10 000 |
0.39 |
|
NU 2210 |
50 |
62 |
90 |
23 |
53 |
61 |
8000 |
9500 |
0.44 |
|
NU 2212 |
60 |
75 |
110 |
28 |
70 |
82 |
6700 |
8000 |
0.65 |
|
NU 2214 |
70 |
87 |
125 |
31 |
88 |
103 |
5600 |
7000 |
0.88 |
|
NU 2216 |
80 |
98 |
145 |
33 |
109 |
127 |
4800 |
6000 |
1.10 |
|
NU 2218 |
90 |
110 |
160 |
36 |
128 |
150 |
4300 |
5300 |
1.35 |
|
NU 2220 |
100 |
122 |
180 |
40 |
156 |
185 |
3800 |
4800 |
1.75 |
|
NU 2222 |
110 |
134 |
200 |
44 |
185 |
220 |
3400 |
4300 |
2.20 |
|
NU 2224 |
120 |
146 |
215 |
46 |
210 |
250 |
3000 |
3800 |
2.60 |
|
NU 2230 |
130 |
160 |
230 |
48 |
235 |
280 |
2700 |
3400 |
3.00 |
|
NU 2232 |
140 |
172 |
250 |
50 |
260 |
310 |
2400 |
3000 |
3.50 |
|
NU 2234 |
150 |
184 |
270 |
52 |
285 |
340 |
2100 |
2700 |
4.00 |
|
NU 2236 |
160 |
196 |
290 |
54 |
310 |
370 |
1900 |
2400 |
4.40 |
|
NU 2238 |
170 |
208 |
310 |
56 |
335 |
400 |
1700 |
2100 |
4.80 |
|
NU 2240 |
180 |
220 |
330 |
58 |
360 |
430 |
1500 |
1900 |
5.20 |
|
NU 2244 |
190 |
232 |
350 |
60 |
385 |
460 |
1300 |
1700 |
5.60 |
|
NU 2248 |
200 |
244 |
370 |
62 |
410 |
490 |
1200 |
1600 |
6.00 |
|
NU 2250 |
210 |
256 |
390 |
64 |
440 |
520 |
1100 |
1500 |
6.40 |
|
NU 2252 |
220 |
268 |
410 |
66 |
470 |
550 |
1000 |
1400 |
6.80 |
|
NU 2254 |
230 |
280 |
430 |
68 |
500 |
580 |
900 |
1300 |
7.20 |
|
NU 2256 |
240 |
292 |
450 |
70 |
530 |
610 |
850 |
1200 |
7.50 |
|
NU 2258 |
250 |
304 |
470 |
72 |
560 |
640 |
800 |
1100 |
7.80 |
|
NU 2260 |
260 |
316 |
490 |
74 |
590 |
670 |
750 |
1050 |
8.10 |
|
NU 2264 |
270 |
328 |
510 |
76 |
620 |
700 |
700 |
1000 |
8.30 |
|
NU 2268 |
280 |
340 |
530 |
78 |
650 |
730 |
650 |
950 |
8.60 |
|
NU 2272 |
290 |
352 |
550 |
80 |
680 |
760 |
600 |
900 |
8.90 |
|
NU 2276 |
300 |
364 |
570 |
82 |
710 |
790 |
550 |
850 |
9.20 |
A hengeres görgős szerkezet vonalérintkezést biztosít a gördülőelemek és a futópályák között, így a csapágy jelentős radiális teherhordó területet biztosít. Ezáltal az NU sorozatú csapágyak alkalmasak tengelyekhez és forgó szerelvényekhez, amelyek elsősorban radiális erőhatásoknak vannak kitéve.
A szállított modellek széles terhelési tartományt fednek le, az NU 2204 esetében a 19 kN dinamikus radiális terheléstől a NU 2276 esetében a 710 kN-ig. A mérnökök ezért választhatnak egy modellt a szükséges kapacitásnak megfelelően ahelyett, hogy egy általános terhelési értéket alkalmaznának a teljes termékcsaládra.
A görgő és a futópálya felülete közvetlenül befolyásolja a súrlódást, a hőtermelést és a futásstabilitást. A BMT precíziós csiszolási és simítási eljárásokat alkalmaz a csapágyalkatrészeken a felületminőség és a futási jellemzők szabályozására.
Az elérhető modellek különböző zsír- és olajkorlátozási sebességgel rendelkeznek, a kisebb modellek lényegesen nagyobb fordulatszámot támogatnak, mint a nagyobb modellek. Például az NU 2204 zsírral 14 000, olajjal 17 000 fordulatszámmal, míg az NU 2276 zsírral 550 és olajjal 850 fordulatszámmal szerepel a listán.
Az ipari gépek gyakran hosszabb ideig működnek gyakori leállás nélkül. A csapágyak teljesítménye ezért a megfelelő kenés, terhelés, hőmérséklet, beállítás és működési sebesség fenntartásától függ a teljes munkaciklus alatt.
A BMT hengergörgős csapágyait ipari alkalmazásokhoz tervezték, ahol a folyamatos radiális terhelés elsődleges követelmény. A tényleges élettartam a teljes működési feltételektől függ, és a kiválasztott csapágymodell és az alkalmazási paraméterek alapján kell értékelni.
A felsorolt NU sorozat 20 mm-től 300 mm-ig terjedő furatméreteket fed le. Ez a sorozat lehetőséget kínál kompakt tengelyekhez, valamint nagy ipari forgóegységekhez.
A furatméret a modellválasztás kiindulópontja, de mindig ellenőrizni kell a külső átmérővel és a csapágyszélességgel együtt, hogy a csapágy illeszkedjen a házhoz és a rendelkezésre álló beépítési helyhez.
A műszaki táblázat a Cr értéket adja meg dinamikus radiális alapterhelésként és C0r statikus sugárirányú alapterhelésként. Ezek az értékek minden modellnél eltérőek, és össze kell hasonlítani a gép által generált radiális terhelésekkel.
Az elérhető legnagyobb csapágy kiválasztása nem feltétlenül a legjobb műszaki megoldás. A cél a tényleges alkalmazásnak megfelelő teherbírású, fordulatszámú, beépítési méretekkel és működési jellemzőkkel rendelkező csapágy legyen.
A közzétett specifikációk külön sebességkorlátozást biztosítanak a zsír- és olajkenéshez. A kenési mód befolyásolja a hőelvonást és a megengedett üzemi sebességet, ezért az adott gép csapágyának értékelésekor a megfelelő értéket kell használni.
Folyamatos, nagy sebességű gépeknél a kenési mennyiséget, a kenőanyag típusát, az üzemi hőmérsékletet, a tömítési elrendezést és a karbantartási intervallumot együtt kell figyelembe venni.
Az elektromos motorok és erőátviteli rendszerek stabil radiális tengelytámaszt igényelnek, miközben meghatározott fordulatszámon működnek. Az NU sorozat a méretek és teherbírások széles skáláját kínálja a különböző tengelyméretekkel és terhelési feltételekkel dolgozó berendezések tervezői számára.
A szállítószalagok folyamatos sugárirányú terhelést helyezhetnek a forgó tengelyekre, és gyakori indításokat és leállásokat tapasztalhatnak. Hengergörgős csapágyak választhatók, ahol nagy radiális teherbírásra van szükség, és a csapágy fordulatszáma a modellre meghatározott határértéken belül marad.
A textilipari gépek gyakran ötvözik a folyamatos működést viszonylag nagy forgási sebességgel. A kisebb NU sorozatú modellek magasabb határsebesség-értékeket biztosítanak, és megfontolhatóak a kompakt radiális csapágytámasztást igénylő gépeknél.
A szerszámgépek és az ipari automatizálási rendszerek különös követelményeket támasztanak a csapágygeometria, a beépítési pontosság, a kenés, a vibráció és a futásstabilitás tekintetében. A megfelelő modellt a teljes orsó vagy tengelytartó elrendezés alapján kell kiválasztani, nem pedig önmagában a csapágy méretet.
A nagy sebességváltók és a nehéz gépek jelentős radiális erőket képesek létrehozni. A nagyobb NU sorozatú modellek akár 710 kN dinamikus radiális terhelést is biztosítanak a mellékelt specifikációkban, így alkalmasak olyan alkalmazásokra, ahol a nagy radiális kapacitás kulcsfontosságú tervezési követelmény.
A BMT Bearings céget 2004-ben alapították Yuyaoban, Ningbo államban, Kínában. A cég az eredeti csapágygyártási tevékenységéből golyós- és görgőscsapágyak gyártója és exportőre fejlődött ipari és OEM ügyfelek számára.
2005-ben a BMT megkezdte a nem szabványos csapágyak fejlesztését. Az éves csapágygyártás ezt követően 2007-ben több mint 20 millió darabot, 2008-ban 30 milliót, 2012-ben 50 milliót, 2024-ben pedig körülbelül 100 millió darabot ért el.
A BMT körülbelül 100 automata köszörülési gyártósort üzemeltet automata összeszerelő sorokkal együtt. A gyártási rendszert a csapágyméretek és a gyártási minőség ellenőrzésére szolgáló mérő- és vizsgálóberendezések támogatják.
A cég éves gyártási kapacitása megközelítőleg 100 millió csapágykészlet, amely kapacitást biztosít a szabványos termékgyártáshoz, az OEM programokhoz és az ismétlődő ipari megrendelésekhez.
A BMT-t az ISO9001 és az IATF 16949:2016 minőségirányítási rendszerek szerint értékelték és regisztrálták. A szabványosított folyamatok magukban foglalják a gyártást, az ellenőrzést, az összeszerelést és a végső termékellenőrzést.
Az állandó működési jellemzőket igénylő ügyfelek számára a BMT az EMQ minőségi szabványokat is alkalmazza a kiválasztott gyártósorokon.
A csapágy kiválasztását a tényleges üzemi adatokkal kell kezdeni, nem csak a csapágynévvel. A BMT áttekintheti a tengely átmérőjét, a ház méreteit, a radiális terhelést, a sebességet, a kenési módszert, az üzemi hőmérsékletet és a beépítési feltételeket, hogy azonosítsa a megfelelő NU sorozatú modellt.
Ez különösen hasznos egy meglévő csapágy cseréjekor, mert az eredeti csapágyjelölés összehasonlítható az új alkalmazás jelenlegi terhelési és sebességi követelményeivel.
A különböző gépek eltérő belső hézagot és illeszkedési feltételeket igényelhetnek a hőmérséklet, a tengelytűrés, a ház kialakítása vagy a működési sebesség miatt. Az OEM projekteknél a BMT megbeszélheti a szükséges specifikációt az ügyfél rajzai és műszaki követelményei szerint.
A BMT tapasztalattal rendelkezik a nem szabványos csapágyak fejlesztésében is, ami lehetővé teszi a szabványos katalógusmodelleken kívüli méretekkel vagy követelményekkel rendelkező projektek külön értékelését.
A csiszolási pontosság közvetlen hatással van a versenypálya geometriájára, a görgők érintkezésére és a futási jellemzőkre. A BMT automatizált köszörülési gyártósorokat használ a konzisztens feldolgozás fenntartása érdekében a nagy gyártási mennyiségek között.
Az automatizált összeszerelés mérési és tesztelési eljárásokkal kombinálva szabályozza a kész csapágyat. Az ellenőrzési követelmények kiterjedhetnek a méretekre, a működési jellemzőkre, a zajra, a vibrációra, a keménységre és az adott termékhez vagy OEM-projekthez meghatározott egyéb paraméterekre.
A csapágyforgalmazók és berendezésgyártók számára az ismételt rendelések következetessége fontos vásárlási szempont. A BMT szabványosított gyártási eljárásai és automatizált gyártóberendezései a gyártási tételek közötti konzisztens csapágyspecifikációk fenntartását szolgálják.
A beszerelés előtt a tengelynek, a háznak és a csapágy ülékfelületeinek tisztának, szennyeződéstől vagy sérüléstől mentesnek kell lenniük. Megfelelő illesztési módszereket kell alkalmazni, hogy elkerüljük a túlzott erőátvitelt a gördülő elemeken.
A csapágyat a gép gyártójának felszerelési követelményei és a kiválasztott csapágy méret- és hézagspecifikációi szerint kell beépíteni.
A kenési követelmények a csapágy fordulatszámától, terhelésétől, hőmérsékletétől, működési környezetétől és a kiválasztott kenőanyagtól függenek. Az utánkenési időköz meghatározásakor a berendezés eredeti karbantartási utasításának kell elsőbbséget élveznie.
A folyamatos működés érdekében a kenőanyag állapotának, a csapágyhőmérsékletnek, a zajnak és a vibrációnak a rendszeres ellenőrzése segíthet a kialakuló problémák azonosításában, mielőtt azok a berendezés nem tervezett leállását eredményeznék.
A csapágyhőmérséklet hirtelen emelkedése, rendellenes vibráció vagy szokatlan zaj kenési problémákra, túlzott terhelésre, telepítési problémákra vagy csapágykopásra utalhat. A rutin ellenőrzés hasznos információkat nyújt a megelőző karbantartáshoz és a cseretervezéshez.
A BMT visszajelzést kapott azoktól az ügyfelektől, akik hengeres görgős csapágyakat használnak ipari gépekben, beleértve a szállítószalagokat, a famegmunkáló, textil- és folyamatos gyártású berendezéseket.
Egy élelmiszer-feldolgozó alkalmazásban a bejelentett csapágycsere időtartama 8 hónapról 14 hónapra nőtt a BMT csapágyakra való átállás után, miközben az ügyfél körülbelül 35%-kal kevesebb gépleállást és több mint 200 000 RMB éves karbantartási megtakarítást jelentett.
Egy N310-es modellt használó logisztikai szállítószalag alkalmazásban az ügyfél 25%-os üzemidő-növekedésről számolt be. A famegmunkáló gépeknél az alkalmazási visszajelzések is körülbelül 12%-kal alacsonyabb energiafogyasztást jeleztek.
Ezek a számok az ügyfelek által jelentett alkalmazási eredmények, nem pedig egyetemes teljesítménygaranciák. A csapágyak tényleges élettartama, energiafogyasztása, üzemideje és karbantartási költsége a gép kialakításától, a terheléstől, a sebességtől, a kenéstől, a telepítéstől, a környezettől és a karbantartási gyakorlattól függ.
A belső hézag beállítható olyan alkalmazási körülményekhez, ahol a szabványos hézag nem megfelelő. A megfelelő követelmény meghatározásakor a BMT áttekintheti az üzemi hőmérsékletet, a tengely és a ház illesztéseit, a sebességet és a terhelési viszonyokat.
Az OEM-ügyfelek rajzokat, mintákat, meglévő csapágyszámokat vagy alkalmazási adatokat szolgáltathatnak értékeléshez. A BMT megbeszélheti a méreteket, belső specifikációkat, kenést, tömítést, tűréshatárt és egyéb követelményeket a projektnek megfelelően.
A BMT mintegy 100 millió csapágykészlet éves gyártási kapacitása támogatja a nagy volumenű beszerzéseket, az ismételt megrendeléseket és a forgalmazói ellátást. A gyártási és szállítási igények a kívánt modell és rendelési mennyiség szerint egyeztethetők.
A BMT 2004 óta gyárt csapágyakat, és olyan képességeket fejlesztett ki, amelyek lefedik a golyóscsapágyakat, görgőscsapágyakat és a nem szabványos csapágykövetelményeket. Gyártórendszere hozzávetőleg 100 automata köszörülési gyártósort, automata összeszerelő berendezéseket, valamint mérő- és vizsgálórendszereket foglal magában.
Az NU sorozat a hengergörgős csapágyak széles választékát kínálja, a kompakt 20 mm-es furatú modellektől a 300 mm-es furatú modellekig, dinamikus radiális terhelési névleges értékkel, amely 710 kN-ig terjed a mellékelt specifikációkban.
Az OEM gyártók, forgalmazók és ipari berendezések vásárlói számára a BMT többet nyújt, mint egy katalóguscsapágyat. A vállalat támogatja a modellválasztást, az alkalmazások értékelését, a testreszabott követelményeket és az ismétlődő szállítást a tényleges berendezésigények alapján.
Elsősorban forgó gépek radiális terhelésének támogatására használják. A tipikus alkalmazások közé tartoznak az elektromos motorok, sebességváltók, szállítószalagok, textilipari gépek, szerszámgépek, famegmunkáló berendezések, ipari automatizálás és nehézipari gépek.
A mellékelt modellek dinamikus radiális alapterhelési besorolása NU 2204 esetén 19 kN és NU 2276 esetén 710 kN között van. A helyes érték a pontos csapágymodelltől függ.
A Cr a dinamikus sugárirányú alapterhelési besorolás, míg a C0r a statikus radiális alapterhelési besorolás. Mindkét érték modellenként van felsorolva, és figyelembe kell venni, amikor a csapágyat a gép tényleges radiális terhelési viszonyaihoz viszonyítva értékeljük.
A mellékelt NU sorozat 20 mm-től 300 mm-ig terjedő furatméreteket fed le. A külső átmérő és a csapágyszélesség az adott modelltől függően változik.
Néhány kisebb NU modell viszonylag magas sebességkorlátozással rendelkezik. Az NU 2204 például 14 000-es fordulatszámon zsírkenéssel és 17 000-es fordulatszámmal olajkenéssel szerepel. A maximális sebesség a csapágyméret növekedésével csökken, ezért ellenőrizni kell a pontos modellt.
Igen. A mellékelt műszaki táblázat minden felsorolt modellhez megadja a zsírkorlátozási sebességet. A kenőanyag kiválasztását és mennyiségét továbbra is az üzemi sebesség, terhelés, hőmérséklet és a berendezés gyártójának karbantartási követelményei szerint kell meghatározni.
Igen. A műszaki táblázat tartalmazza az olajkorlátozási sebességeket a felsorolt NU modellekhez. A megfelelő kenési módot a gép sebességének, terhelésének, hőmérsékletének és működési környezetének megfelelően kell kiválasztani.
Igen. A BMT 2005-ben kezdte meg a nem szabványos csapágyak fejlesztését, és a vevői rajzok, minták, méretek és alkalmazási feltételek alapján személyre szabott követelményeket tud kiértékelni.
Igen. A belső hézag megbeszélhető az üzemi hőmérséklet, a tengely és a ház illesztése, a forgási sebesség, a terhelés és egyéb alkalmazási feltételek szerint.
A BMT-t az ISO9001 és az IATF 16949:2016 minőségirányítási rendszerek szerint értékelték és regisztrálták. A gyártási rendszer automatizált köszörülést, automatikus összeszerelést, mérő- és vizsgálóberendezést tartalmaz.
A BMT éves csapágygyártási kapacitása körülbelül 100 millió készlet. A cég mintegy 100 automata köszörülési gyártósort üzemeltet automata összeszerelő sorokkal együtt.
Igen. A BMT támogatja az ismétlődő megrendeléseket, az OEM-gyártást, a forgalmazói ellátást és az ipari tömeges beszerzést. A rendelési mennyiségek, a gyártási ütemezések, a csomagolási és szállítási követelmények a projektnek megfelelően egyeztethetők.
A leghasznosabb információk közé tartozik a tengely átmérője, a ház méretei, a radiális terhelés, az üzemi sebesség, a kenési mód, az üzemi hőmérséklet, a beépítési elrendezés és a szükséges csapágyhézag. Hasznos a meglévő csapágymodell vagy műszaki rajz is.
Nem. A jelentett eredmények, mint például a meghosszabbított csereintervallumok, alacsonyabb állásidő, megnövekedett üzemidő vagy energiamegtakarítás, alkalmazás-specifikus vásárlói visszajelzések. Ezeket nem szabad minden telepítésnél garantált teljesítményként kezelni, mert a csapágyeredmény a teljes géptől és az üzemi feltételektől függ.
Cím
No.183, Longfeng, Zhangting ipari zónától nyugatra, Yuyao, Ningbo, Kína
Tel